Cosa rientra nel codice EER 10.10.12, quando gli altri particolati delle fonderie di materiali non ferrosi non sono pericolosi e quali attività li producono. Con una nota sulla gestione rifiuti con RENTRI.
altri particolati diversi da quelli di cui alla voce 10 10 11
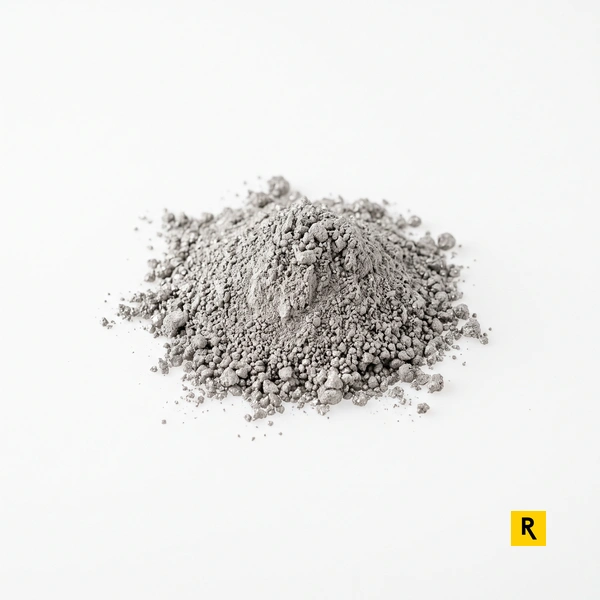
Il codice EER 10.10.12 identifica gli altri particolati delle fonderie di materiali non ferrosi diversi da quelli della voce 10.10.11*, cioè privi di sostanze pericolose in concentrazioni rilevanti. Sono le polveri che non provengono dai gas di combustione dei forni, ma dalle operazioni di formatura, sformatura, sbavatura e finitura.
In pratica vi rientrano le polveri aspirate dalle sformatrici e dai reparti di preparazione delle sabbie a verde, le polveri di granigliatura e di molatura di alluminio e di leghe comuni, i fini dei sistemi di rigenerazione delle sabbie e la polvere raccolta dai pavimenti. Sono prevalentemente silice e ossidi di metallo. Le polveri di sabbia e bentonite sono in prevalenza inerti, ma vanno comunque captate per proteggere i lavoratori.
Nell’elenco europeo la voce fa parte del sottocapitolo 10.10. È la gemella non pericolosa della 10.10.11* e la scelta tra le due voci dipende dalla scheda di sicurezza dei leganti e dalle analisi.
Il codice non porta asterisco, ma la classificazione va dimostrata con analisi periodiche, perché la silice cristallina fine e i metalli possono creare rischi per i lavoratori anche quando il rifiuto non è pericoloso. Per una fonderia di alluminio, un software per RENTRI che registri a parte le polveri non pericolose, con le analisi del periodo, aiuta a distinguerle dalla voce con asterisco.
Nelle fonderie con terra a verde le sformatrici e i sistemi di recupero sollevano polveri di sabbia e bentonite, raccolte negli aspiratori. Sono rifiuti non pericolosi in quantità rilevanti.
Le polveri si raccolgono in big bag o in silos e si inviano a recupero, per esempio nei cementifici, o a smaltimento autorizzato. Il cementificio le usa come correttivo siliceo.
Con un gestionale RENTRI la fonderia registra le uscite di polvere per reparto e per destinatario.
La granigliatura e la sbavatura di getti in alluminio e leghe comuni producono polveri di ossidi, raccolte dai filtri. Se i getti sono privi di rivestimenti pericolosi, la polvere è non pericolosa. La graniglia si ricircola molte volte, finché non si frantuma.
Le polveri si separano dalla graniglia riutilizzabile e si destinano a recupero del metallo o a smaltimento.
La gestione rifiuti con RENTRI consente al reparto di finitura di collegare le polveri ai getti lavorati.
Gli impianti di rigenerazione producono, come sottoprodotto del trattamento, polveri e fini che vengono raccolti dai filtri. I fini separati dalla sabbia rigenerata sono una frazione che si smaltisce o si recupera come inerte.
Le polveri raccolte si inviano a recupero o a smaltimento; l’analisi periodica conferma l’assenza di sostanze pericolose. L’impianto verifica la composizione del fine prima di ogni ritiro.
Un software per RENTRI aiuta l’impianto di rigenerazione a registrare i fini e le polveri prodotte.