10.10.06 · 2026-09-28 · 20:12:05
Il codice EER 10.10.06 identifica forme e anime da fonderia mai usate per la colata, prodotte nella fusione di metalli non ferrosi e prive di sostanze pericolose. Cosa contiene la voce, come si distingue dal 10.10.05* e quali attività la generano.
forme e anime da fonderia inutilizzate, diverse da quelle di cui alla voce 10 10 05
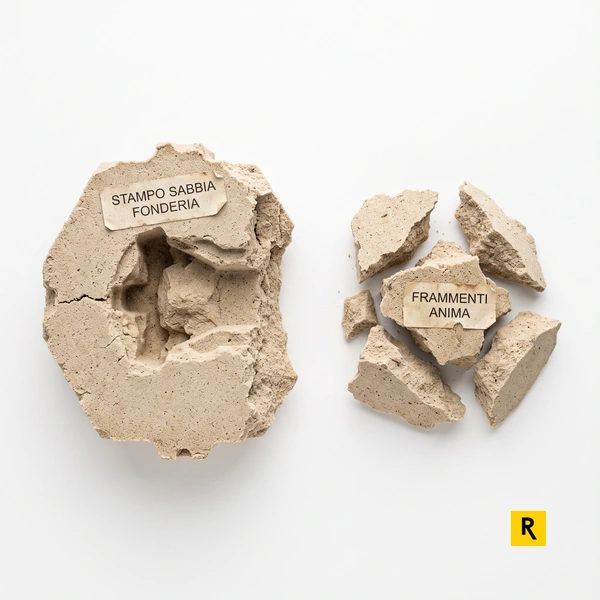
La voce 10 10 06 raccoglie forme e anime da fonderia che non sono mai entrate in contatto con il metallo fuso. Si tratta di manufatti in sabbia legata, preparati per la colata e poi scartati prima dell'uso: pezzi rotti durante la movimentazione, lotti fuori tolleranza dimensionale, anime rimaste a magazzino dopo la chiusura di una commessa, campionature respinte dal controllo qualità.
Il codice sta nel capitolo 10 perché la fonderia è un processo termico, e nel sottogruppo 10 10 perché riguarda la fusione di materiali non ferrosi: alluminio, rame e sue leghe, zinco, magnesio. Le fonderie di ghisa e acciaio usano invece le voci parallele del sottogruppo 10 09.
La formula «diverse da quelle di cui alla voce 10 10 05» segnala una voce specchio. Il 10 10 05* copre le stesse forme e anime quando contengono sostanze pericolose; il 10 10 06 si applica quando questa condizione non ricorre. La differenza dipende dal legante impiegato e dal suo stato: sabbie a bentonite, a silicati o con resine ormai reticolate rientrano di norma nella voce non pericolosa, mentre la presenza di componenti pericolosi in quantità rilevanti sposta il rifiuto sul codice con asterisco. Serve quindi una caratterizzazione documentata, con le schede di sicurezza dei leganti e, dove il dubbio resta, un'analisi di laboratorio.
Va infine tenuto distinto dal 10 10 08, che riguarda forme e anime già utilizzate per la colata. Chi registra i movimenti con un gestionale RENTRI ha interesse a fissare questa distinzione a monte, nella scheda del rifiuto, per non ritrovarsi con codici incoerenti tra registro e formulari.
Una fonderia che cola leghe di alluminio in conchiglia o in sabbia per teste motore, collettori, carter e supporti usa anime in sabbia per ricavare le cavità interne. Le anime si producono in serie con leganti a freddo o a caldo e vengono stoccate in attesa della colata.
Ogni turno genera una quota di anime inutilizzabili: rotture nello sformo, bave oltre tolleranza, difetti di compattazione, umidità assorbita durante lo stoccaggio. A queste si aggiungono le giacenze quando un particolare esce di produzione. Se il legante non porta a classificare il rifiuto come pericoloso, il codice corretto è il 10.10.06, da tenere separato dalle sabbie esauste e dalle anime già colate.
Corpi di rubinetti, valvole e raccordi in ottone si ottengono per colata in conchiglia con anime in sabbia che disegnano i passaggi interni dell'acqua. Le anime sono piccole, numerose e fragili; il tasso di scarto prima della colata è fisiologico.
Le anime rotte in fase di montaggio in conchiglia, quelle prodotte in eccesso rispetto all'ordine e i lotti respinti dopo il controllo dimensionale confluiscono nel 10.10.06, purché privi di sostanze pericolose. La stessa impresa gestisce di solito anche il 10.10.08 per le anime dopo colata e le scorie di fusione del sottogruppo: distinguere i flussi in reparto evita errori quando si compila il registro con un software per RENTRI.
Esistono imprese che producono forme e anime in sabbia per conto di fonderie non ferrose, senza fondere metallo. Ricevono i modelli o le casse d'anima, preparano la miscela con il legante richiesto, sparano o formano i pezzi e li spediscono al cliente.
Qui il rifiuto nasce per definizione inutilizzato: prove di avviamento macchina, pezzi difettosi al controllo visivo, anime danneggiate nell'imballo o nel trasporto e restituite, giacenze di commesse annullate. La classificazione tra 10.10.06 e 10.10.05* passa dai leganti dichiarati in scheda tecnica. Il produttore di anime resta il produttore del rifiuto e ne registra i movimenti con la propria gestione rifiuti con RENTRI, anche se il metallo viene colato altrove.