10.12.06 · 2026-09-28 · 20:50:34
Il codice EER 10.12.06 copre gli stampi di scarto della produzione ceramica, dei laterizi e delle piastrelle. Vediamo cosa rientra nella voce, chi lo produce e come tenerne traccia con un gestionale RENTRI.
stampi di scarto
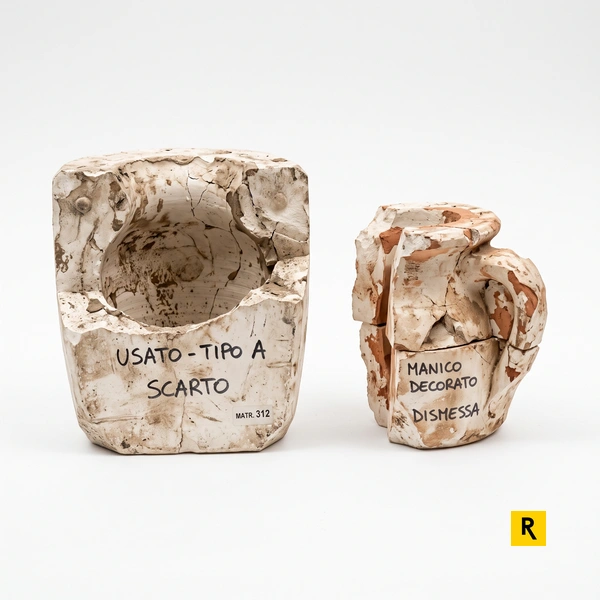
Il codice EER 10.12.06 identifica gli stampi di scarto generati nella fabbricazione di prodotti ceramici, mattoni, mattonelle e materiali da costruzione. Si tratta delle forme e delle matrici che hanno esaurito la vita utile: stampi in gesso per il colaggio di sanitari e stoviglie, tamponi e punzoni per la pressatura delle piastrelle, filiere e bocche di trafila per i laterizi, forme in resina o in metallo usate per dare la sagoma all'impasto crudo.
La collocazione nel capitolo 10 dipende dal processo, non dal materiale dello stampo. Il capitolo raccoglie i rifiuti dei processi termici e il sottogruppo 10 12 copre le lavorazioni in cui argilla e impasti ceramici vengono formati e poi cotti. Lo stampo in genere non passa in forno, ma appartiene alla stessa linea produttiva e per questo il catalogo lo tiene qui, separato dai rifiuti di ceramica cotta (10.12.08) e dagli scarti crudi non sottoposti a trattamento termico (10.12.01).
Il codice non è pericoloso, quindi non porta l'asterisco. Resta comunque un rifiuto speciale da produzione, che il produttore deve classificare in modo corretto e tracciare. Chi tiene i registri con un gestionale RENTRI trova in questa voce un movimento ricorrente, perché il ricambio degli stampi, soprattutto quelli in gesso, è frequente e i quantitativi annui possono diventare consistenti.
Nella ceramica sanitaria e nella produzione di stoviglie il colaggio in stampi di gesso è ancora la tecnica più diffusa. Lo stampo assorbe l'acqua della barbottina e forma la parete del pezzo, ma ogni ciclo lo consuma: dopo qualche decina o al massimo un centinaio di colate perde porosità, si sfalda ai bordi e non garantisce più le tolleranze dimensionali. A quel punto viene sostituito.
Il gesso esausto, impregnato di residui di impasto, esce dallo stabilimento come 10.12.06. Gli stabilimenti che usano colaggio in pressione producono anche stampi in resina porosa a fine vita, che ricadono nello stesso codice. Per un'azienda che smaltisce gesso ogni settimana, la gestione rifiuti con RENTRI passa da questa voce con regolarità.
La pressatura a secco delle piastrelle usa stampi composti da matrice, tamponi e punzoni, spesso con rivestimenti in gomma o resina per le versioni isostatiche. L'abrasione della polvere atomizzata e le migliaia di battute giornaliere consumano le superfici di contatto; quando compaiono difetti di planarità o sbavature sui bordi, il set viene ritirato dalla pressa.
A generare scarti contribuiscono anche i cambi formato: uno stampo per un calibro dismesso non ha più impiego e viene avviato a smaltimento o recupero. Il rifiuto è un misto di acciaio, gomma e resina, classificato come 10.12.06 in quanto stampo della linea ceramica. Un software per RENTRI aiuta a registrare carichi e scarichi di questi lotti senza sovrapporli ai rottami metallici di officina.
Le fornaci di mattoni, blocchi e tegole formano l'argilla per trafilatura, facendola passare attraverso filiere e bocche che ne definiscono la sezione. L'argilla è abrasiva e le filiere si consumano rapidamente, anche in presenza di inserti antiusura; la sostituzione è programmata e produce con continuità pezzi fuori uso. Le tegole pressate aggiungono stampi in gesso o in acciaio che seguono la stessa sorte.
Tutte queste forme, quando escono dal ciclo, rientrano nel codice EER 10.12.06. In una fornace di medie dimensioni i quantitativi sono inferiori rispetto a una fabbrica di sanitari, ma la voce compare comunque nel registro. Chi organizza la gestione rifiuti con RENTRI ha interesse a tenere separati questi stampi dagli scarti di cotto (10.12.08), che seguono destinazioni di recupero diverse.