10.06.02 · 2026-09-28 · 19:10:17
Il codice EER 10.06.02 copre le scorie e le schiumature che escono dai forni del rame, primario e secondario. Cosa contiene, chi lo produce e come registrarlo in un gestionale RENTRI.
scorie e schiumature della produzione primaria e secondaria
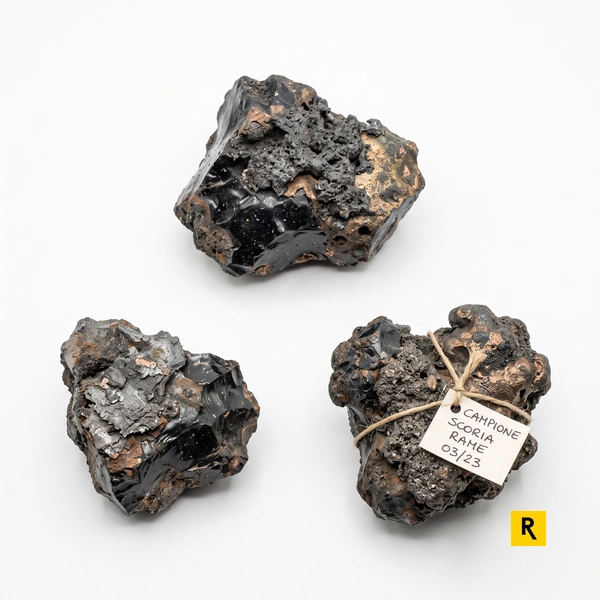
Il codice EER 10.06.02 identifica le scorie e le schiumature che si formano nei forni della metallurgia termica del rame, sia quando il metallo viene ottenuto da concentrati minerali (produzione primaria) sia quando viene rifuso da rottami, cascami e cavi (produzione secondaria). Le scorie sono la fase ossidata e silicatica che galleggia sul bagno metallico e viene spillata o raccolta a fine colata. Le schiumature sono lo strato più leggero e poroso che si toglie dalla superficie del metallo fuso con gli attrezzi di scrematura, spesso ancora ricco di rame intrappolato.
Il rifiuto sta nel capitolo 10 perché nasce da un processo termico e nel sottogruppo 10.06 perché il metallo di riferimento è il rame. La distinzione tra primario e secondario non cambia il codice: la descrizione ufficiale le mette insieme in un'unica voce.
Il codice è classificato come non pericoloso e si scrive senza asterisco. Nel sottogruppo 10.06 non c'è una voce speculare con asterisco per scorie e schiumature, quindi non si tratta di una voce a specchio e la classificazione non dipende dal contenuto di sostanze pericolose. Gli impianti di destino chiedono comunque di norma una caratterizzazione analitica, perché queste scorie possono contenere metalli residui in quantità variabili e il valore del rame recuperabile incide sul destino del materiale.
Per chi tiene registri e formulari in digitale, il codice va riportato senza asterisco anche nel gestionale RENTRI, con stato fisico e quantità coerenti con quanto scaricato dai forni.
Una fonderia che rifonde rottami di rame, spezzoni di cavo spelato, cascami di lavorazione e catodi fuori specifica lavora in forni rotativi, a riverbero o a induzione. Durante la fusione il rame si ossida a contatto con l'aria e con le impurità del rottame, e in superficie si accumula uno strato di ossidi e residui che gli operatori scremano con rastrelli e paiole prima della colata.
Queste schiumature, insieme alle scorie spillate dal forno, vengono raccolte in cassoni metallici e rientrano nel codice EER 10.06.02. Il contenuto residuo di rame è spesso alto, quindi il materiale viene di frequente inviato a impianti che lo recuperano.
Con volumi che cambiano da colata a colata, un software per RENTRI aiuta a collegare le pesate ai movimenti di registro senza ricopiature.
Gli impianti che partono dai concentrati minerali passano per fusione, conversione e affinazione a fuoco. In ciascuna fase si separa una fase scoria: quella di fusione trattiene ferro e silice, quella del convertitore è ricca di ossidi di rame e viene in parte ricircolata, quella del forno anodico è più povera e viene scaricata come rifiuto. Sul bagno del forno anodico si tolgono anche le schiumature prima di colare gli anodi destinati alla raffinazione elettrolitica.
Quando queste frazioni escono dal ciclo produttivo e non vengono reimpiegate internamente, prendono il codice EER 10.06.02. Le quantità sono rilevanti e continue.
La gestione rifiuti con RENTRI in un sito di questo tipo richiede una registrazione ordinata per reparto e per campagna di produzione, con analisi aggiornate a supporto delle spedizioni verso recupero o smaltimento.
Le fonderie che producono getti in leghe di rame, come rubinetteria, valvole, boccole, campane o sculture, fondono lingotti e ritorni di colata in forni a crogiolo o a induzione. Il bagno viene trattato con scorificanti e disossidanti per pulire la lega, e il residuo che si forma in superficie viene tolto prima di riempire le forme. Anche le scorie rimaste nel crogiolo dopo la colata seguono la stessa strada.
Trattandosi di leghe a base rame, il materiale rientra nella metallurgia termica del rame e prende il codice EER 10.06.02, non un codice dei metalli ferrosi.
Le quantità sono contenute ma frequenti. Un gestionale RENTRI permette di annotare i conferimenti periodici in modo regolare e di tenere sotto controllo i tempi di deposito prima del ritiro.